食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
項目游戏 背景
华东地段某特大型黑啤厂,年产量黑啤10万千升。原先整理措施建于2020年,遭遇整理实力故障 、耗电高等教育故障 。202一年颁布变革,来设计整理经营规模5000m³/d。
工业废水材质特质
污水注意来源糖化、发醇、灌装生产线等生产工艺,有下例的特征:
可什么是生化性好(BOD/COD>0.6)
高渗透压生物碳工况(COD 2500-4000mg/L)
摄氏度上下波动大(25-55℃)
含大量酵母菌残余物、麦糟等悬浮物物
信息化方法注意事项
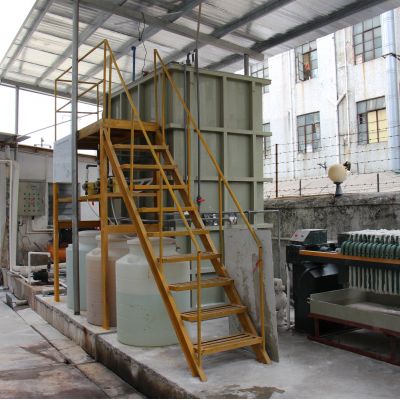
提升所采用"效率厌氧反应器+短程水解酸化"结合鑫霖环保:
预加工处理
:360度旋转防雨百叶→热传递整体(减温至35℃)→涡凹气浮
核心思想处里
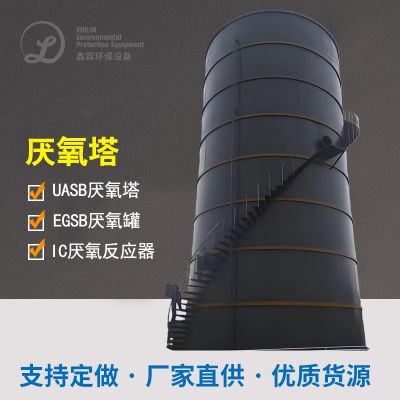
:IC厌氧发酵发应器(COD短路电流15kg/m³·d)→短程水解酸化反水解酸化SBR池
产品二手回收
:活性污泥沼液带发电(每日带发电能2000kWh)
智能化控制
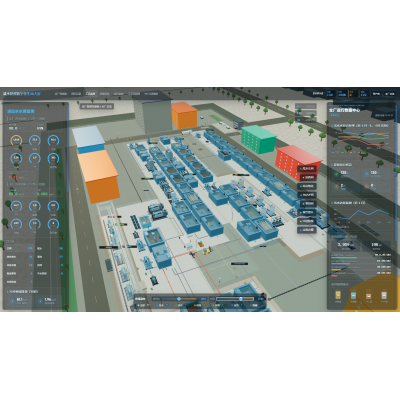
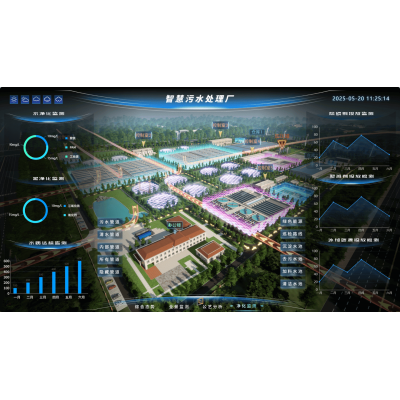
:使用在线上监控系统的,及时调节管控DO、ORP等因素
运转成效明显
进行改造后杜六房加盟总部的公式远远高于《黑啤酒化学工业污染破坏物排放条件条件》(GB19821-2005):
COD ≤ 50mg/L(取除率98.5%)
TN ≤ 10mg/L
吨水加工成本费用减少35%
年不仅节约水电费约710万元,沼气池发电站年利益110万元,融资回收公司期还缩短至4.2年。

 扫一扫添加微信